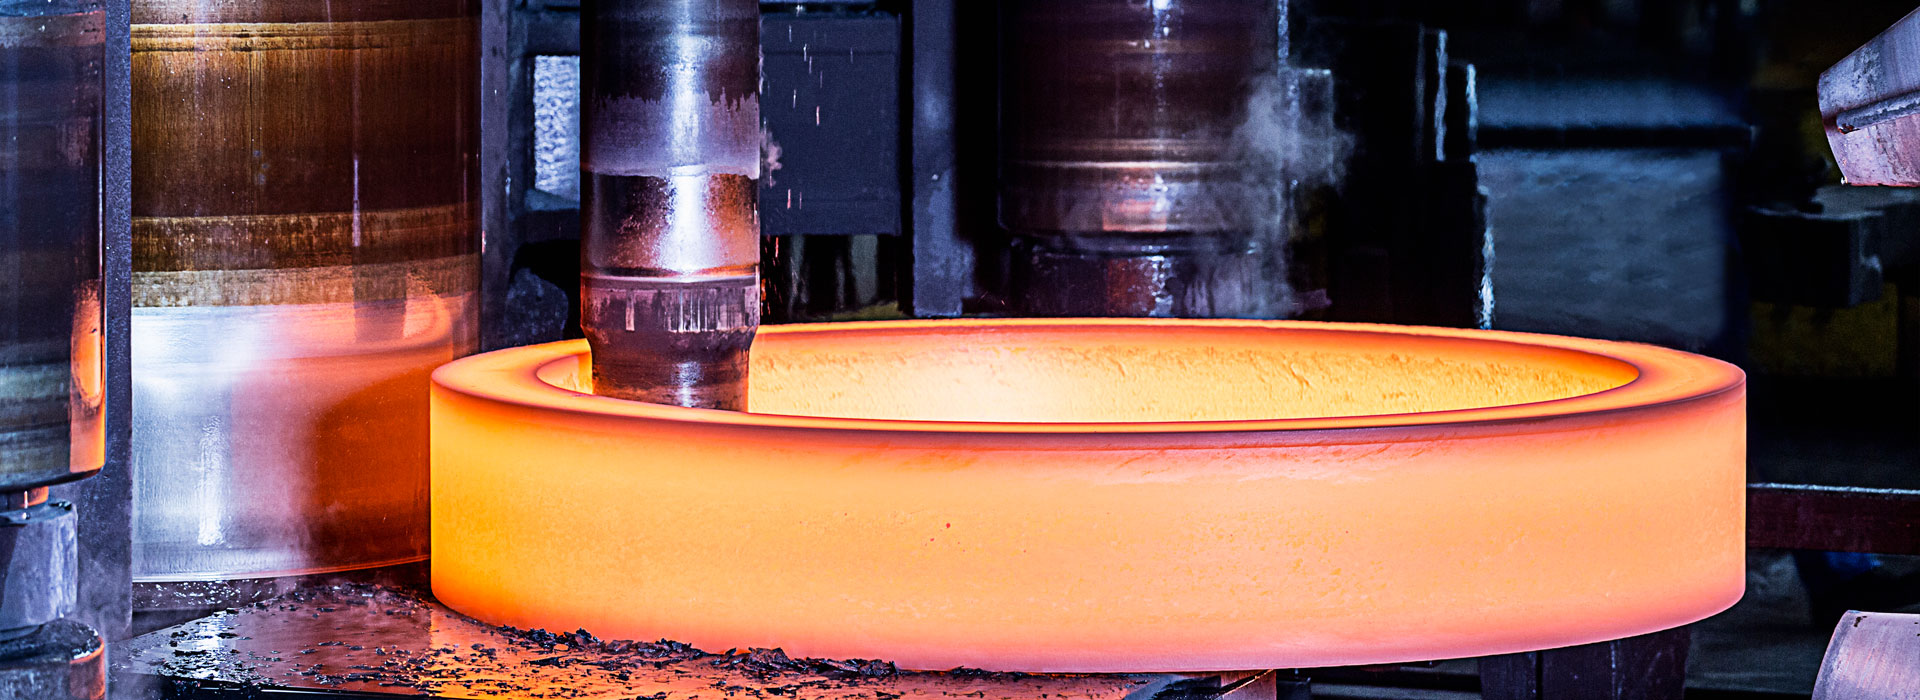
Technické výhody kapalinových zápustkových kovacích strojů
Technické výhody kapalné formykovánístroje při výrobě silnostěnných odlitků z hliníkové slitiny
Silnostěnné odlitky z hliníkové slitiny jsou široce používány v automobilovém průmyslu, stavebních strojích, letectví a dalších oborech. Tekuté zápustkové kování (extruzní lití) má jedinečné technické výhody při výrobě silnostěnných odlitků.
Výzvy v silnostěnných odlitcích
Hlavními kvalitativními problémy silnostěnných odlitků jsou smršťovací dutiny a smršťovací pórovitost. Vzhledem k velké tloušťce stěny trvá kovové kapalině tuhnutí dlouho, a pokud nelze objemové smrštění při tuhnutí dostatečně doplnit, vytvoří se uvnitř odlitku smršťovací dutiny nebo vady smršťovací pórovitosti.
Smršťovací dutiny a smršťovací pórovitost nejen snižují mechanické vlastnosti odlitku, ale mohou také způsobit špatnou vzduchotěsnost a sníženou únavovou životnost. U kritických součástí, jako jsou hydraulické součásti a součásti nesoucí tlak, jsou defekty poréznosti smršťování nepřijatelné. Nedostatky kvality, jako jsou dutiny při smršťování a pórovitost při smršťování v odlitcích silnostěnných odlitků nových energetických vozidel s výraznými odchylkami v tloušťce stěny, jsou klíčovými problémy v tomto odvětví.
Řešení pro tekuté zápustkové kování
Tekuté zápustkové kování vyvíjí vysoký mechanický tlak na tekutý kov vstřikovaný do formy, aby způsobil jeho ztuhnutí pod tlakem. Tlak může vynutit doplňování, eliminující smršťovací dutiny a smršťovací poréznost. Odlitek tuhne pod tlakem, výsledkem je hustá struktura a hustota blízká teoretické hustotě.
Proces kování extruzní tlakové lití využívá výkon hlavního válce k realizaci doplňování výkovku s plným výstupkem. Parametr jádra "poměr kovacího tlaku" konkrétně odkazuje na absolutní tlak přímo působící na ingot během fáze tuhnutí. Tento procesní znak zahrnuje účast tvářecího povrchu formy na kování, odstranění vad odlitku a vytvoření kované mikrostruktury s fragmentovanými zrny.
Aplikace vícestupňového tlaku
U odlitků s výraznými rozdíly v tloušťce stěny může hrát důležitou roli vícestupňová tlaková funkce. Během tuhnutí odlitku tuhnou sekce různé tloušťky stěny různou rychlostí, což vyžaduje různé doplňování tlaku pro každou sekci. Nastavením tlaku ve stupních lze dosáhnout přesného doplňování pro různé sekce.
Struktura tlakového zařízení pro tekuté zápustkové kování s centrální funkcí lokálního vytlačování může dosáhnout vícenásobného vytlačování u silnostěnných nebo odlitků s výraznými rozdíly v tloušťce stěny. Rychlý a flexibilní mechanismus odblokování formy a inteligentní řídicí technologie pro čtyři rohy nastavení síly formy u tekutého zápustkového kování dále zvyšují procesní přizpůsobivost zařízení.
Výkon tepelného zpracování
Díly kované v kapalině mohou podstoupit tepelné zpracování T6, což dále zlepšuje jejich mechanické vlastnosti. Po tepelném zpracování T6 mají tekuté zápustkové díly výrazně zlepšenou pevnost v tahu, mez kluzu a tažnost, čímž splňují požadavky na díly s vysokou pevností.
Oblasti použití
Tekuté zápustkové kování je vhodné pro výrobu silnostěnných a vysoce náročných dílů, jako jsou řídicí ramena, pomocné rámy, těla hydraulických ventilů a konstrukční součásti leteckého průmyslu. Tato technologie je široce používána ve výrobě automobilových dílů, obranném a vojenském průmyslu, stejně jako v oblasti kompozitních materiálů. Má slibné vyhlídky uplatnění v oblastech, jako jsou nová energetická vozidla a hydraulické komponenty stavebních strojů.
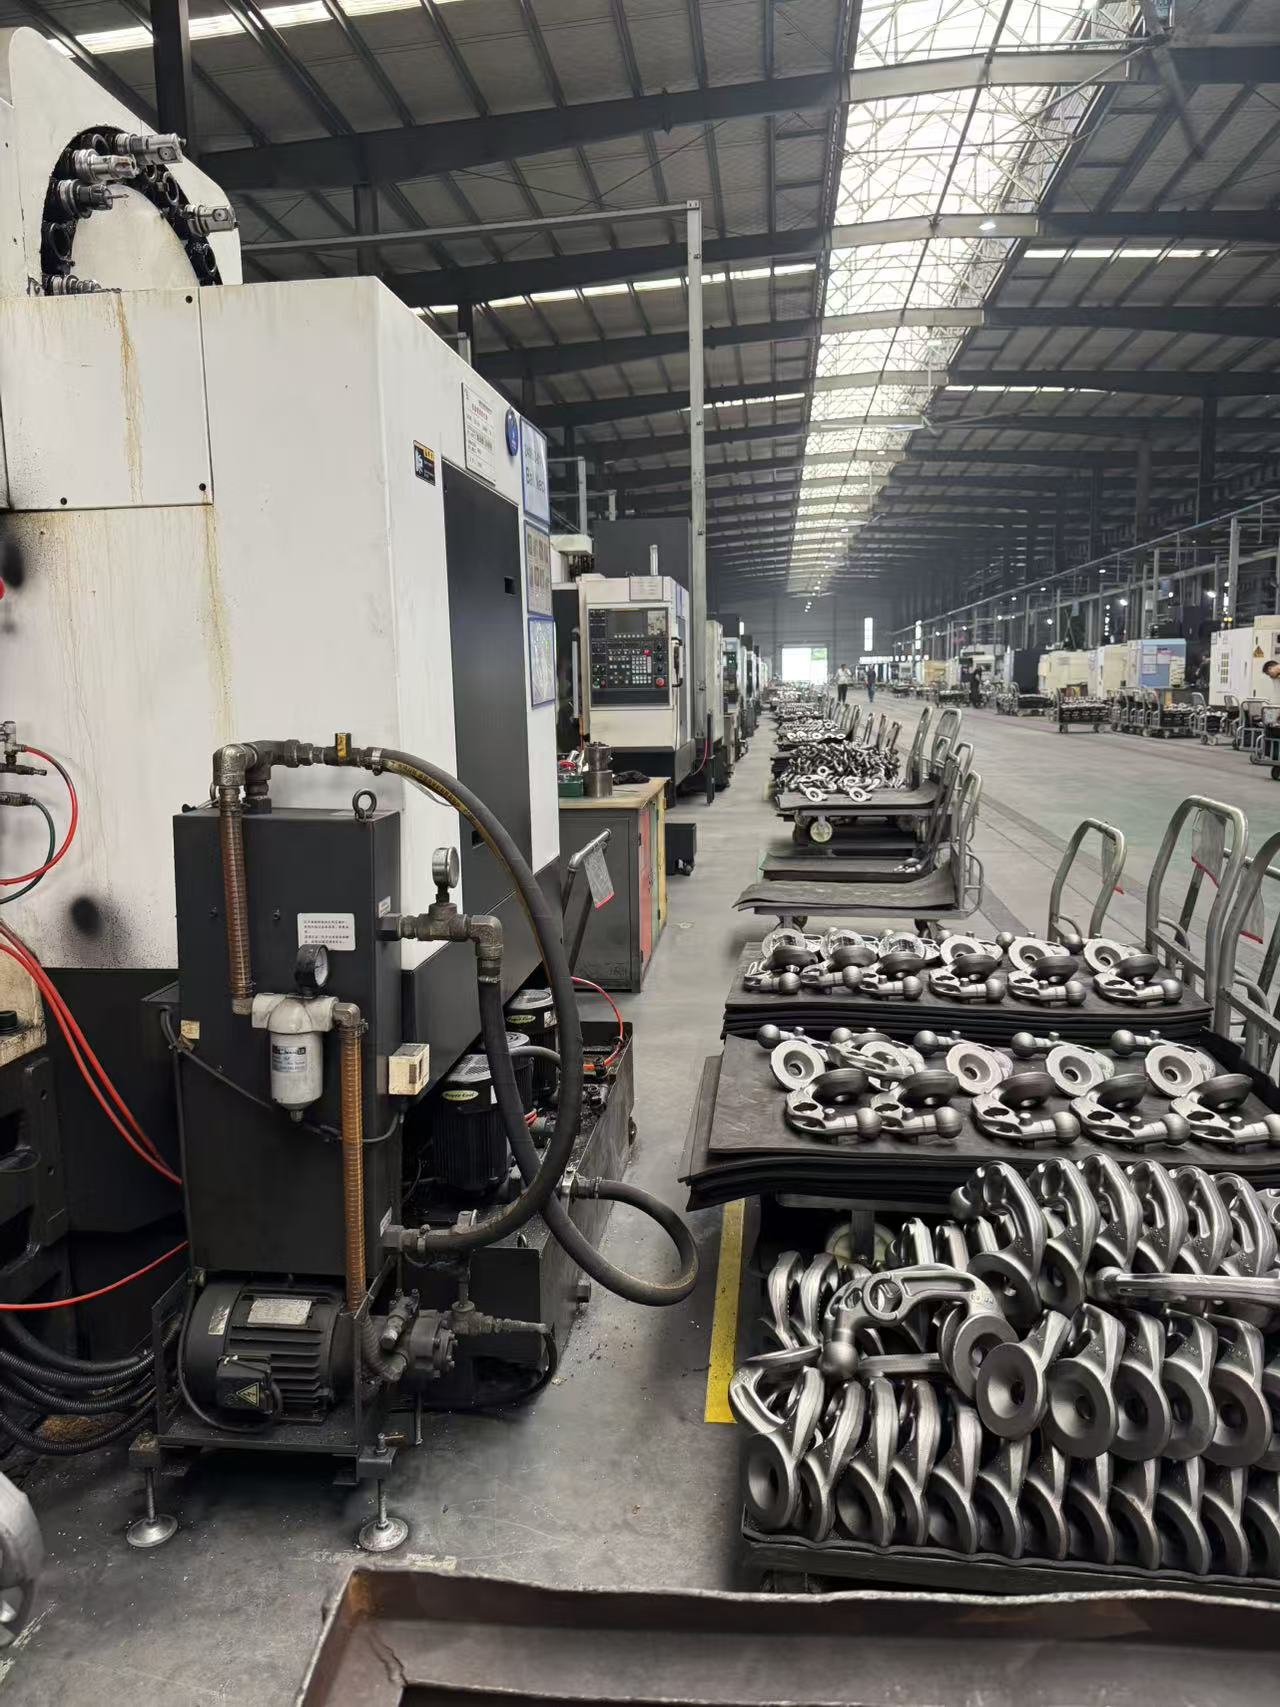
toto je výkovek vyrobený společností yidu tongxin na přesné kování
Odeslat dotaz
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie.
Zásady ochrany osobních údajů